一、为什么深色衣物印花一定要打白墨
做DTG(直喷)印花的卖家都知道,印深色衣服和印浅色衣服,工艺是不一样的——深色衣服需要先打一层DTG白墨打底,然后再印彩色。很多人不理解,不就是颜色深一点吗,为什么非要多一道工序?
原因其实很简单:DTG墨水是半透明的。
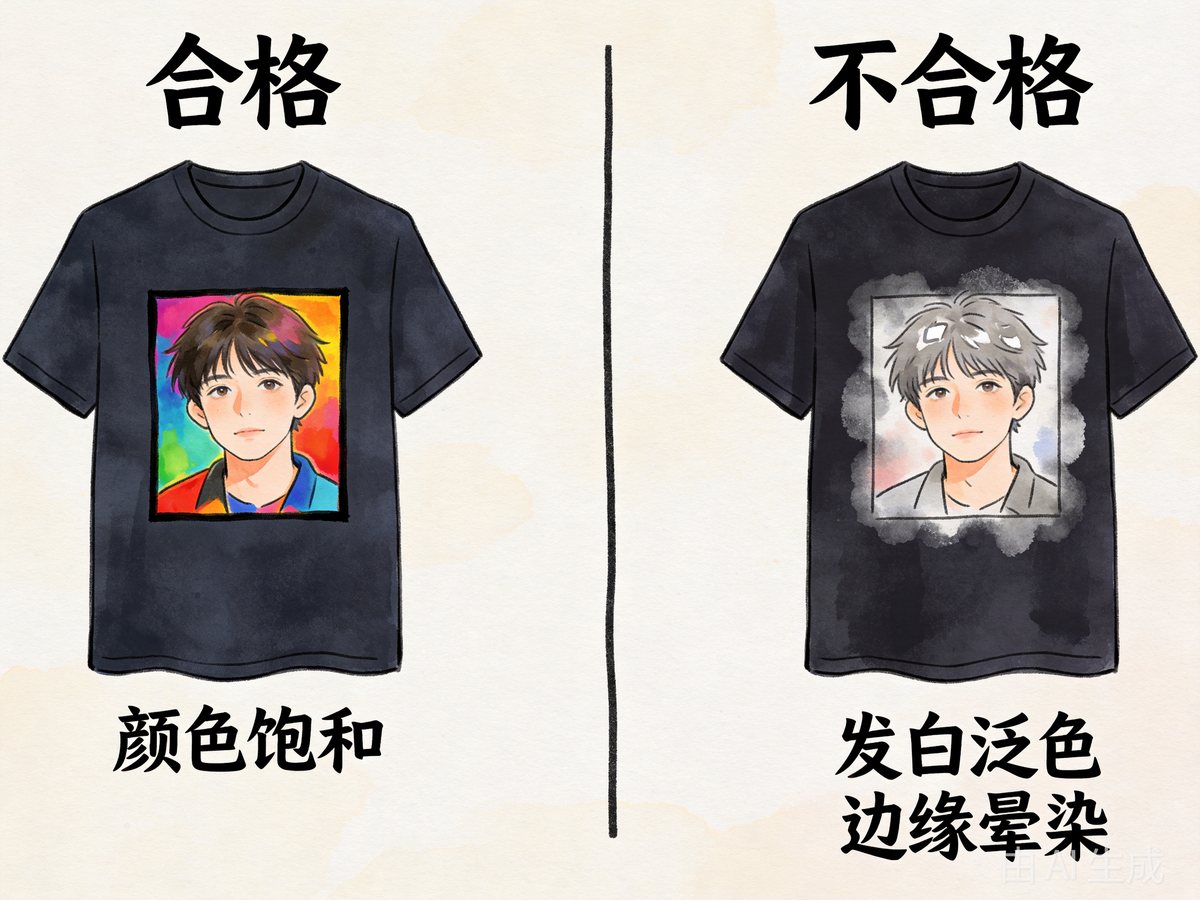
你可以把DTG墨水想象成水彩颜料——水彩颜料画在白纸上颜色很鲜艳,但画在黑纸上几乎看不见。DTG墨水也是一样的,直接印在深色面料上,颜色会被面料的底色"吃"掉,看起来发灰、发暗,完全没有设计图上的效果。
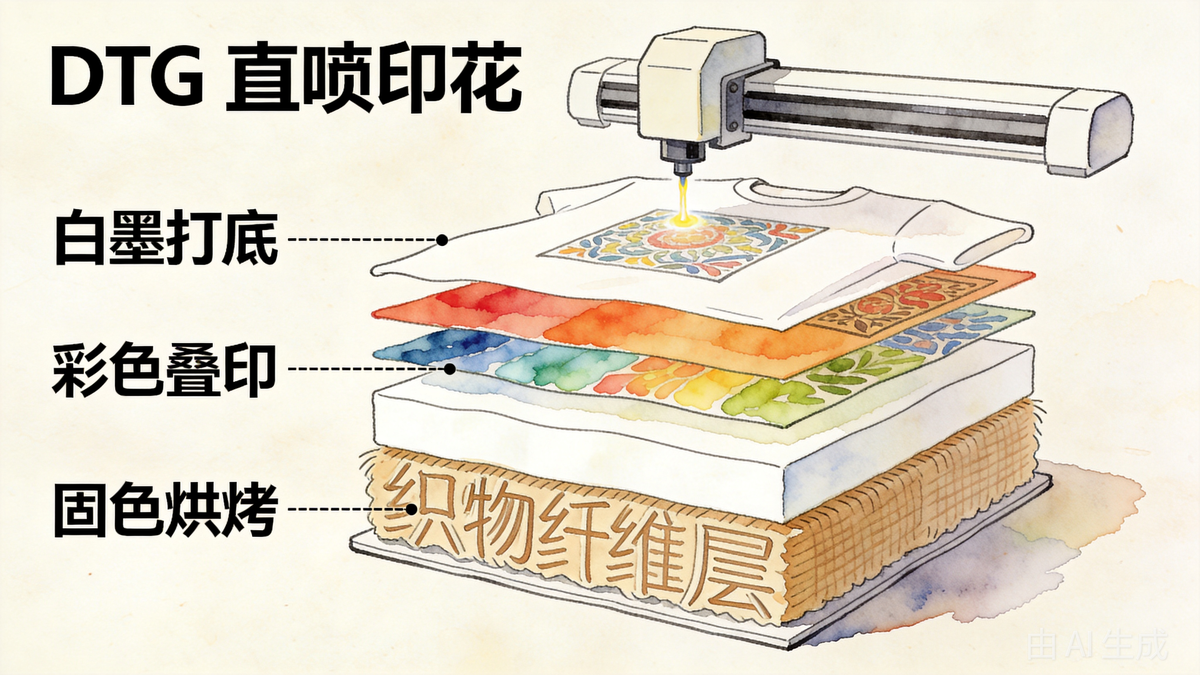
白墨打底的作用,就是在面料和彩色墨水之间,铺一层"白纸"——让彩色墨水印在白墨层上,而不是直接印在深色面料上。这样颜色才能鲜亮、饱和。
二、白墨底层的作用
白墨打底不只是"让颜色显出来"这么简单,它还有几个重要作用:
1. 提升颜色鲜艳度
这是最直观的作用。DTG 用的水性墨水是被纤维吸收的,而不是像丝网印那样在布面形成墨膜——直接印在深色面料上,墨色会被底色吃掉,整体发灰发暗。白墨打底相当于先铺一层"白纸",彩色墨水印在白墨层上,颜色才能还原到设计稿的样子。
2. 增加色牢度
白墨层相当于一个"粘结层"——它既能和面料纤维结合,又能和彩色墨水结合。有了白墨层,彩色墨水不容易脱落,水洗牢度更好。
3. 防止面料透色
有些面料的纤维比较稀疏,墨水容易渗到背面。白墨层可以堵住纤维间隙,减少墨水渗透,让正面的颜色更饱满。
4. 提升手感
好的白墨打底,可以让印花的手感更柔软。如果白墨打得不好,印花会硬硬的、像一块塑料贴在衣服上。
三、白墨打底的工艺参数
先把 DTG 的三个阶段对齐,再谈白墨参数。整个流程是预处理(pre-treatment)→ 打印(printing)→ 固化(curing):预处理给面料上一层液体并加热定形,让墨水附着均匀、不易掉色;打印阶段在深色面料上先铺一层白墨打底(white ink underbase),再叠印青、品红、黄、黑四色还原画面;固化阶段用热风隧道烘箱或压烫机把墨永久固定进纤维。单件打印通常需要 2 到 3 分钟(工艺流程参考行业公开资料《DTG 直喷印花速查手册》)。
白墨打底的质量,取决于几个关键参数。不同的工厂、不同的设备,参数会有差异,但基本原理是一样的。
1. 白墨厚度
白墨不是越厚越好——太厚了手感硬,太薄了遮不住底色。
| 白墨量 | 效果 | 适用场景 |
|---|---|---|
| 薄(1 pass) | 手感软,但遮色不够 | 浅色面料、浅色图案 |
| 中(2 pass) | 遮色和手感的平衡 | 大多数深色面料 |
| 厚(3 pass) | 遮色好,但手感偏硬 | 黑色面料、高饱和度图案 |
各工厂的设备与墨水不同,pass 数需要实测确认。下表是行业常见区间,可用来和工厂对齐沟通口径。
2. 白墨图案范围
白墨打底的范围,要不要比彩色图案大一圈?
这个问题有两派观点:
- 做大一圈:防止彩色墨水印到白墨外面,出现边缘发暗的情况
- 刚好对齐:减少白墨用量,降低成本,手感也更好
现在的设备精度越来越高,大多数工厂都用"刚好对齐"的方案——只要对位准确,就不会有问题。
3. 固化程度
白墨打上去之后,需要半固化一下,再印彩色。如果白墨没固化好,彩色墨水打上去会和白墨混在一起,颜色变脏。
固化的方式有几种:
- 热风预烘:最常用的方式,用热风把白墨表面吹干
- 压烫预固:用压烫机轻压一下,让白墨渗入纤维
- 光固化:UV墨水用的方式,速度快但设备贵
4. 打印分辨率
白墨的分辨率要不要和彩色一样高?
一般来说,白墨只需打底,精细度要求可以低于彩色层,常见配置是白墨 360dpi、彩色 720dpi。具体以工厂设备为准。
四、常见问题与解决方案
白墨打底是DTG工艺中最容易出问题的环节。以下是几个高频问题:
1. 印花颜色发灰、不鲜艳
这是最常见的问题,原因可能有几种:
原因1:白墨量不够
- 表现:整体颜色都偏暗,浅色部分尤其明显
- 解决:增加白墨厚度,从1 pass加到2 pass
原因2:白墨固化不好
- 表现:颜色发"脏",像蒙了一层灰
- 解决:延长预烘时间,或提高预烘温度
原因3:彩色墨水量不够
- 表现:白墨层是白的,但彩色不够鲜艳
- 解决:增加彩色墨水的打印pass数
原因4:面料本身的问题
- 表现:同一款图,印在不同的衣服上效果不一样
- 解决:选择适合DTG的面料(100%棉最好,棉混纺次之)
2. 印花有白边
印花的边缘有一圈白色的边,看起来很不精致。
原因:白墨比彩色图案大了一圈,而且对位不准
解决:
- 调整白墨和彩色的对位
- 如果设备精度不够,可以把白墨做小一圈(反向陷印)
- 检查文件是不是有问题,设计时有没有留白边
3. 印花开裂、脱落
洗了几次之后,印花开裂或者一块块掉下来。
原因1:白墨层太厚
- 表现:印花像一层膜,整块掉下来
- 解决:减少白墨厚度,优化固化参数
原因2:固化不充分
- 表现:印花一搓就掉
- 解决:增加固化时间或温度,确保墨水完全固化
原因3:面料预处理不好
- 表现:印花和面料结合不牢
- 解决:检查前处理液的浓度和用量,确保均匀
4. 手感太硬
印花摸起来硬硬的,像一块塑料布。
原因1:白墨太厚
- 解决:在遮色够用的前提下,尽量减少白墨量
原因2:墨水质量差
- 解决:用好一点的墨水,好的墨水手感更柔软
原因3:固化过度
- 解决:调整固化参数,不要烤太久太干
5. 白墨堵头
DTG白墨的颗粒比彩色墨水大,更容易堵喷头。
解决方法:
- 每天开机先做喷头检查
- 长时间不用要做保湿处理
- 定期做深度清洗
- 使用合格的白墨,劣质白墨更容易堵头
五、不同面料的白墨策略
不同的面料,白墨打底的策略也不一样:
| 面料类型 | 白墨策略 | 注意事项 |
|---|---|---|
| 100%棉(平纹) | 标准2 pass白墨 | 最适合DTG的面料 |
| 100%棉(毛圈) | 2-3 pass白墨 | 毛圈面料凹凸不平,需要更多白墨 |
| 棉混纺(80/20) | 2 pass白墨 | 化纤成分会影响色牢度 |
| 涤纶 | 不建议DTG | 涤纶不耐高温,墨水不吸附 |
| 亚麻 | 3 pass白墨+预处理 | 亚麻纤维粗,需要更多墨水 |
| 真丝 | 不建议DTG | 真丝太娇贵,容易晕色 |
六、怎么判断工厂的白墨质量
找POD工厂的时候,怎么判断它的白墨工艺好不好?可以从这几点看:
- 看样衣:一定要让工厂寄深色衣服的样衣,仔细看颜色饱和度、边缘清晰度、手感
- 摸手感:用手摸印花部位,好的白墨印花应该是柔软的,而不是硬邦邦的
- 洗水测试:如果条件允许,把样衣洗几次,看看掉色、开裂情况
- 问参数:问问工厂白墨是几pass、用什么品牌的墨水、固化方式是什么——能说清楚的,一般比较专业
- 看设备:如果有机会去工厂,看看他们用的是什么打印机——好的设备是质量的基础
七、白墨为什么让深色款更贵
深色款 DTG 印花更贵,贵的不是"多一道工序"本身,而是多出来的耗材与机时:
- 白墨用量:pass 数越高、印花面积越大,白墨消耗越多
- 机时:铺白墨 + 叠印彩色 + 固化,整条链路都比浅色款长
- 墨水与设备:不同品牌墨水的稳定性与单耗差别明显,设备效率也直接影响单件成本
这也是深色底 + 大面积图案的组合单件成本会明显高于浅色小图的原因。
从工艺选型看,DTG 的核心优势是无最小起订量——单件起印、随单生产,测款和小批量几乎不担风险;单件打印周期通常 2 到 3 分钟,订单起量后再考虑工艺切换(生产数据参考行业公开资料《DTG 直喷印花速查手册》)。
八、总结
DTG白墨底层是深色衣物印花质量的关键,理解它的原理和工艺,不管是自己做生产还是和工厂合作,都很有帮助。核心要点:
- 为什么要打白墨:DTG墨水是半透明的,需要白墨打底才能在深色面料上显色
- 白墨的作用:提升鲜艳度、增加色牢度、防止透色、改善手感
- 关键参数:白墨厚度、图案范围、固化程度、打印分辨率
- 常见问题:颜色发灰、白边、开裂脱落、手感硬、堵头——各有对应的解决方法
- 面料差异:不同面料需要不同的白墨策略
- 成本影响:深色款多出白墨耗材与机时,单件成本高于浅色款
如果你还想了解更多印花工艺的成本差异,可以看烫画、热转印、DTG直喷工艺成本对比。做深色底稿时,用智能抠图先把图案抠成透明底PNG,再按工艺要求铺白墨,能少走很多回头路。

